

Tin tức
Quy trình bắn cát tạo nhám trước khi sơn: Hướng dẫn chi tiết
Trước khi sơn, bề mặt kim loại cần được làm sạch và tạo độ nhám phù hợp để tăng khả năng bám dính của lớp phủ. Quy trình bắn cát tạo nhám giúp loại bỏ rỉ sét, sơn cũ, bụi bẩn và tạp chất, đồng thời tạo bề mặt thuận lợi cho sơn bám chắc hơn. Trong bài viết này, chúng ta sẽ tìm hiểu chi tiết các bước thực hiện, yếu tố ảnh hưởng và những lỗi cần tránh để đạt hiệu quả xử lý bề mặt tốt nhất.
Bắn cát tạo nhám trước khi sơn là gì?
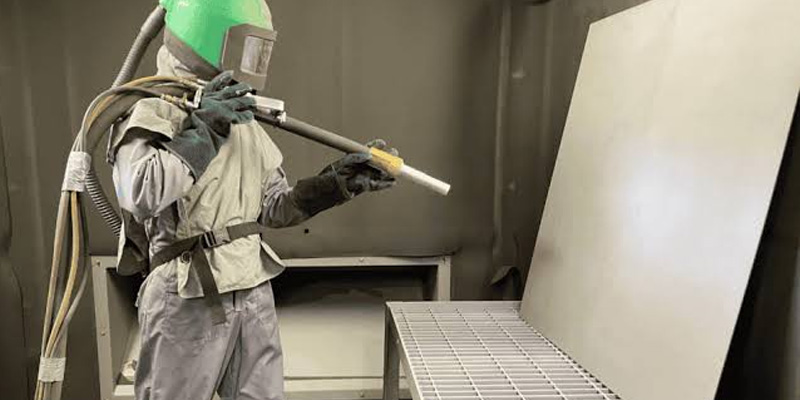
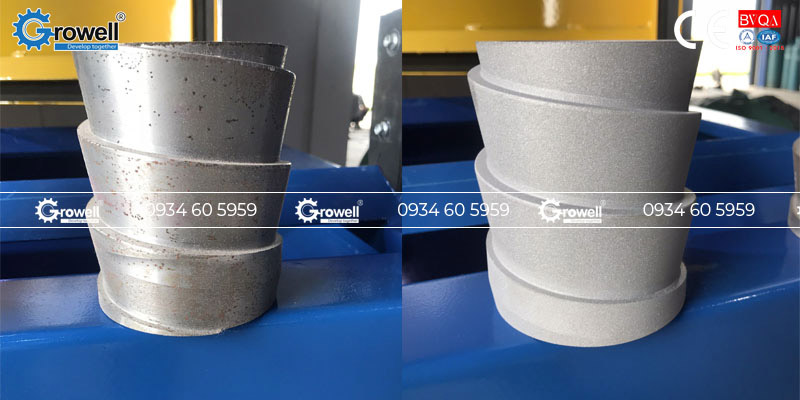
Bắn cát tạo nhám trước khi sơn là phương pháp sử dụng hạt mài phun với áp lực cao lên bề mặt vật liệu nhằm loại bỏ rỉ sét, sơn cũ, bụi bẩn và tạp chất, đồng thời tạo ra một độ nhám phù hợp trên bề mặt. Quá trình này hình thành các vi nhám giúp lớp sơn tăng diện tích tiếp xúc và bám chắc hơn vào vật liệu.
Phương pháp thường được áp dụng cho thép, sắt, gang, kết cấu thép, thiết bị cơ khí và các chi tiết kim loại trước khi sơn bảo vệ. Tùy vật liệu và yêu cầu kỹ thuật, có thể lựa chọn hạt oxit nhôm, hạt thép hoặc các loại hạt mài chuyên dụng khác.
Khác với việc chỉ làm sạch bề mặt, công nghệ bắn cát vừa làm sạch vừa tạo cấu trúc bề mặt phù hợp cho lớp sơn, từ đó góp phần hạn chế bong tróc, phồng rộp và nâng cao độ bền của hệ thống sơn phủ.
Vì sao cần tạo nhám bề mặt trước khi sơn?
Tạo nhám bề mặt trước khi sơn là bước xử lý quan trọng, đặc biệt đối với kim loại, kết cấu thép và các chi tiết cơ khí. Bề mặt được tạo nhám đúng mức sẽ giúp lớp sơn liên kết tốt hơn với vật liệu nền, từ đó nâng cao độ bền của lớp phủ.
Một số lợi ích chính gồm:
- Tăng độ bám dính của sơn: Bề mặt nhám tạo nhiều điểm liên kết, giúp lớp sơn bám chắc vào vật liệu.
- Loại bỏ rỉ sét và lớp phủ cũ: Máy bắn cát có thể làm sạch rỉ sét, sơn cũ, bụi bẩn và các tạp chất trên bề mặt.
- Hạn chế bong tróc, phồng rộp: Bề mặt sạch và có độ nhám phù hợp giúp giảm nguy cơ lớp sơn bị bong hoặc tách khỏi vật liệu nền.
- Tăng độ bền của lớp sơn: Khả năng bám dính tốt giúp lớp phủ bảo vệ bề mặt hiệu quả hơn trước tác động của môi trường.
- Giúp lớp sơn phủ ổn định: Độ nhám phù hợp hỗ trợ lớp sơn bám đều và đạt hiệu quả hoàn thiện tốt hơn.
Lưu ý: Không phải bề mặt càng nhám càng tốt. Độ nhám cần được kiểm soát phù hợp với loại vật liệu, hệ sơn và yêu cầu kỹ thuật. Nếu bề mặt quá nhám, lượng sơn tiêu hao có thể tăng và lớp phủ khó bao phủ hoàn toàn các đỉnh nhám.
Quy trình bắn cát tạo nhám trước khi sơn
Bước 1: Kiểm tra bề mặt cần xử lý
Kiểm tra tình trạng vật liệu, mức độ rỉ sét, lớp sơn cũ, bụi bẩn, dầu mỡ và các khuyết tật trên bề mặt. Từ đó xác định phương pháp và mức độ xử lý phù hợp.
Bước 2: Lựa chọn hạt mài và thiết bị
Tùy vào vật liệu và yêu cầu độ nhám để lựa chọn loại hạt mài phun cát phù hợp. Đồng thời kiểm tra máy bắn cát, vòi phun, hệ thống khí nén và thu hồi bụi.
Bước 3: Tiến hành bắn cát tạo nhám
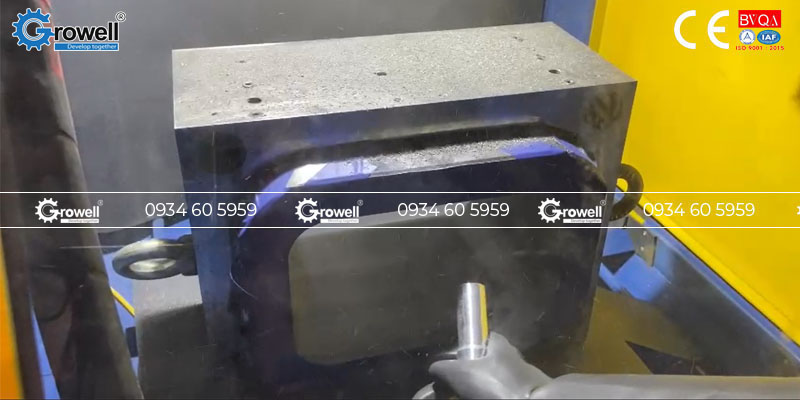
Đưa hạt mài lên bề mặt với áp lực phù hợp. Vòi phun cần di chuyển đều, duy trì khoảng cách và góc phun ổn định để bề mặt được xử lý đồng nhất. Không nên tập trung phun quá lâu tại một vị trí.
Bước 4: Kiểm tra và làm sạch sau khi bắn cát
Sau khi bắn cát, kiểm tra xem rỉ sét, sơn cũ và tạp chất đã được loại bỏ hoàn toàn hay chưa. Sử dụng khí nén sạch, máy hút bụi hoặc phương pháp phù hợp để loại bỏ bụi và hạt mài còn sót lại. Bề mặt trước khi sơn cần đảm bảo sạch, khô và không còn dầu mỡ.
Bước 5: Tiến hành sơn phủ
Sau khi bề mặt đạt yêu cầu, tiến hành sơn trong thời gian phù hợp. Không nên để bề mặt kim loại đã xử lý tiếp xúc quá lâu với môi trường ẩm, bụi bẩn vì có thể xảy ra oxy hóa trở lại.
Yếu tố ảnh hưởng đến hiệu quả quy trình bắn cát
Chất lượng tạo nhám phụ thuộc vào nhiều yếu tố, trong đó quan trọng nhất gồm:
- Loại hạt mài: Mỗi loại hạt có độ cứng, hình dạng và khả năng tạo nhám khác nhau.
- Kích thước hạt: Hạt lớn thường tạo biên dạng mạnh hơn, trong khi hạt nhỏ phù hợp với những yêu cầu xử lý tinh hơn.
- Áp suất phun: Áp suất quá thấp khiến khả năng làm sạch và tạo nhám không đạt yêu cầu; quá cao có thể gây ảnh hưởng đến bề mặt.
- Khoảng cách vòi phun: Khoảng cách không phù hợp có thể làm giảm hiệu quả xử lý hoặc khiến độ nhám không đồng đều.
- Góc phun: Cần điều chỉnh phù hợp với hình dạng và vật liệu của chi tiết.
- Tốc độ di chuyển vòi phun: Di chuyển quá nhanh dễ tạo nhám chưa đủ; quá chậm có thể khiến một số vị trí bị xử lý quá mức.
- Tình trạng bề mặt ban đầu: Mức độ rỉ sét, sơn cũ và tạp chất ảnh hưởng trực tiếp đến thời gian xử lý.
- Điều kiện môi trường: Độ ẩm, bụi và nhiệt độ có thể ảnh hưởng đến chất lượng bề mặt sau khi bắn cát và trước khi sơn.
Những lỗi thường gặp khi bắn cát tạo nhám
Một số lỗi phổ biến có thể làm giảm chất lượng bề mặt và ảnh hưởng đến độ bền lớp sơn:
- Bắn cát không đồng đều: Vòi phun di chuyển không ổn định khiến một số khu vực quá nhám, trong khi khu vực khác chưa đạt yêu cầu.
- Lựa chọn hạt mài không phù hợp: Hạt quá mềm, quá nhỏ hoặc không phù hợp với vật liệu có thể khiến hiệu quả tạo nhám thấp.
- Điều chỉnh áp suất không đúng: Áp suất quá thấp làm sạch kém; áp suất quá cao có thể gây tổn hại hoặc tạo profile vượt yêu cầu.
- Không loại bỏ dầu mỡ trước khi phun: Dầu mỡ có thể làm ảnh hưởng đến quá trình xử lý và khả năng bám dính của sơn.
- Không làm sạch bụi sau khi bắn cát: Bụi còn tồn tại trên bề mặt sẽ trở thành lớp ngăn cách giữa kim loại và sơn.
- Để bề mặt quá lâu trước khi sơn: Bề mặt kim loại sau xử lý có thể tái nhiễm bụi hoặc bắt đầu oxy hóa, đặc biệt trong môi trường có độ ẩm cao.
- Không kiểm tra độ nhám: Chỉ đánh giá bằng mắt thường có thể không đảm bảo bề mặt đạt yêu cầu kỹ thuật của hệ sơn.
Địa chỉ mua máy phun cát uy tín trên toàn quốc
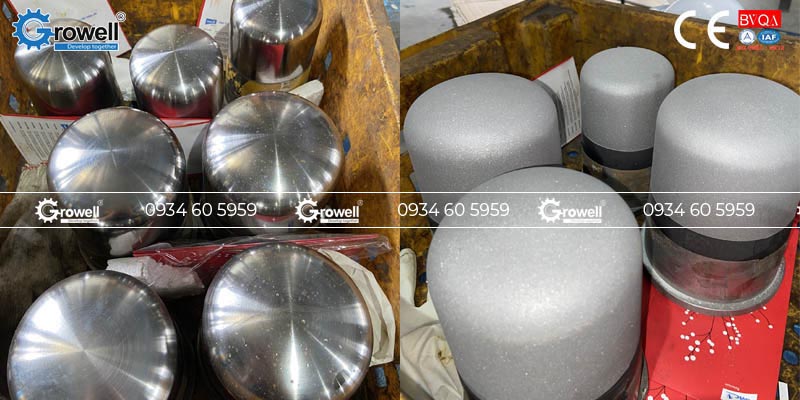
Thực hiện đúng quy trình bắn cát tạo nhám giúp bề mặt kim loại sạch, đạt độ nhám phù hợp và tăng khả năng bám dính của lớp sơn. Việc lựa chọn hạt mài, thiết lập thông số phun và kiểm tra bề mặt sau xử lý cần được thực hiện chính xác để đảm bảo chất lượng lớp phủ.
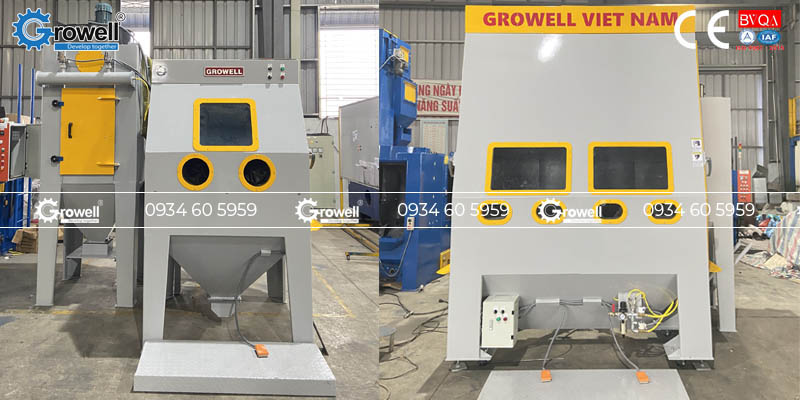
Growell Việt Nam là một trong những đơn vị hàng đầu chuyên cung cấp đa dạng các dòng máy phun cát – dịch vụ phun cát làm sạch chất lượng cao, được nhiều doanh nghiệp lớn tin tưởng lựa chọn.
- Hơn 10 năm không ngừng đổi mới và phát triển giải pháp xử lý bề mặt
- Máy được sản xuất theo tiêu chuẩn ISO 9001:2015
- Bề mặt sản phẩm sau phun đạt độ nhám chuẩn kỹ thuật
- Thiết bị và phụ kiện chính hãng, đảm bảo chất lượng và độ bền cao
- Đảm bảo đáp ứng mọi nhu cầu doanh nghiệp
- Lắp đặt – giao hàng trên toàn quốc
- Bảo hành – Bảo dưỡng định kỳ
- Đội ngũ nhân viên kỹ thuật hỗ trợ – tư vấn tận tình
Liên hệ ngay với Growell để được tư vấn chi tiết
Công ty TNHH Growell Việt Nam
Địa chỉ: Lô đất CN1, KCN vừa và nhỏ Nguyên Khê, Xã Phúc Thịnh, Hà Nội
Hotline: 0934 605 959
Website: bitheplamsach.com