

Tin tức
Tạo nhám bề mặt gang đúc bằng máy phun bi trước khi sơn phủ
Trong quy trình hoàn thiện sản phẩm cơ khí, tạo nhám bề mặt gang đúc là công đoạn quan trọng giúp loại bỏ tạp chất, cát khuôn, oxit và tăng khả năng bám dính của lớp sơn phủ. Sử dụng máy phun bi là giải pháp hiệu quả giúp làm sạch, tạo độ nhám đồng đều và nâng cao chất lượng bề mặt trước khi sơn. Vậy công nghệ này hoạt động như thế nào và cần lưu ý những gì để đạt hiệu quả tối ưu? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây!
Vì sao gang đúc cần tạo nhám trước khi sơn phủ?
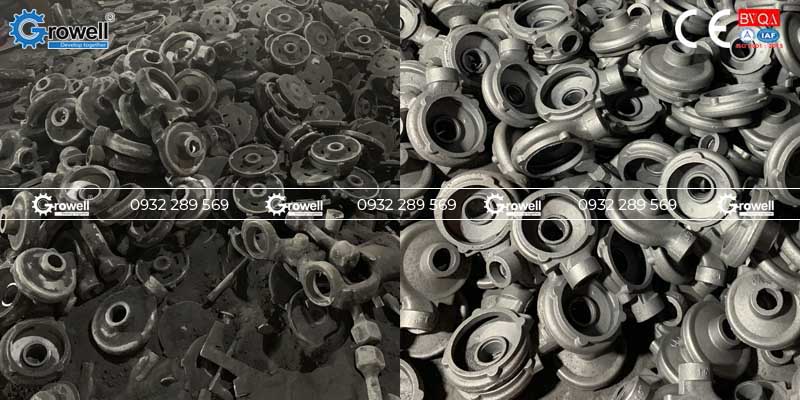
Gang đúc sau quá trình sản xuất thường tồn tại nhiều tạp chất như cát khuôn, lớp oxit, bụi bẩn và các phần tử kim loại bám trên bề mặt. Nếu không được xử lý kỹ trước khi sơn, những yếu tố này có thể làm giảm khả năng liên kết giữa lớp sơn và vật liệu nền, dẫn đến hiện tượng bong tróc, phồng rộp hoặc ăn mòn trong quá trình sử dụng.
Tạo nhám bề mặt gang đúc là công đoạn quan trọng nhằm loại bỏ lớp tạp chất, đồng thời hình thành biên dạng bề mặt phù hợp để tăng khả năng bám dính cơ học của lớp sơn. Khi được xử lý đúng kỹ thuật, bề mặt gang có độ sạch và độ nhám đồng đều hơn, giúp lớp sơn phủ liên kết tốt, hạn chế các khuyết tật và nâng cao độ bền bảo vệ sản phẩm.
Đặc biệt, đối với các chi tiết gang đúc sử dụng trong môi trường công nghiệp, thường xuyên tiếp xúc với độ ẩm, hóa chất hoặc điều kiện làm việc khắc nghiệt, việc tạo nhám trước khi sơn càng có ý nghĩa quan trọng.
Nguyên lý tạo nhám bằng máy phun bi
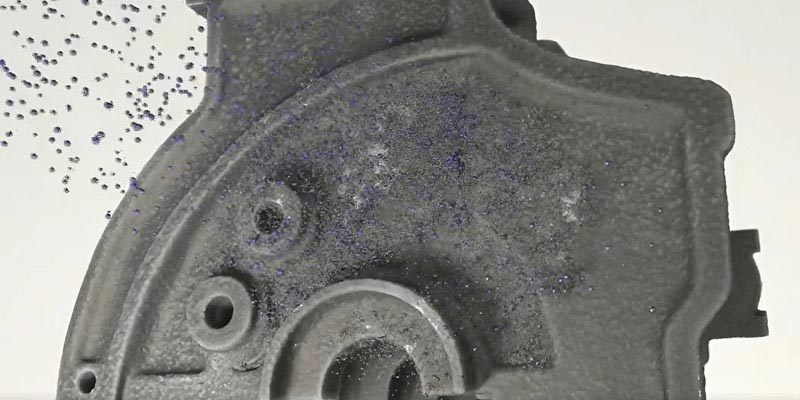
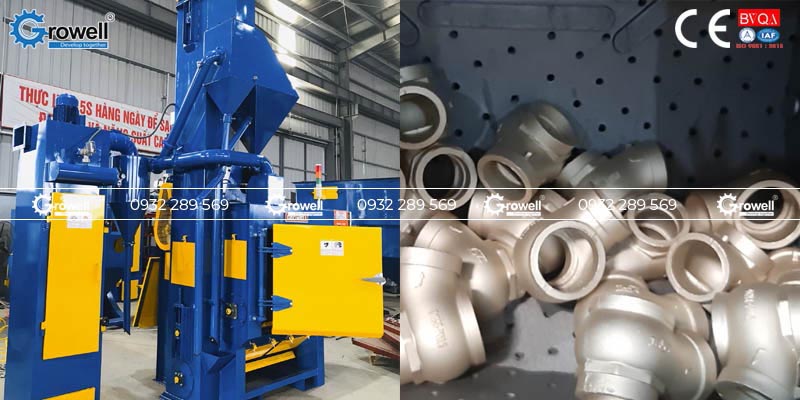
Máy phun bi tạo nhám bề mặt dựa trên nguyên lý sử dụng lực va đập của các hạt bi thép được gia tốc với tốc độ cao và phun trực tiếp lên bề mặt vật liệu. Trong quá trình hoạt động, hệ thống đầu phun sẽ tạo lực đẩy, đưa các hạt bi va chạm liên tục vào bề mặt sản phẩm, làm biến đổi cấu trúc lớp bề mặt, loại bỏ tạp chất, lớp oxit và các phần kim loại bị oxy hóa, đồng thời hình thành độ nhám đồng đều theo yêu cầu kỹ thuật.
Phương pháp này không chỉ giúp tăng độ bám dính cho lớp sơn hoặc lớp phủ bảo vệ mà còn cải thiện chất lượng bề mặt, nâng cao độ bền và tuổi thọ của sản phẩm. Máy phun bi thường được ứng dụng rộng rãi trong xử lý bề mặt kết cấu thép, vật đúc, thép tấm và các chi tiết cơ khí công nghiệp.
Lựa chọn loại bi và thông số phun phù hợp với gang đúc
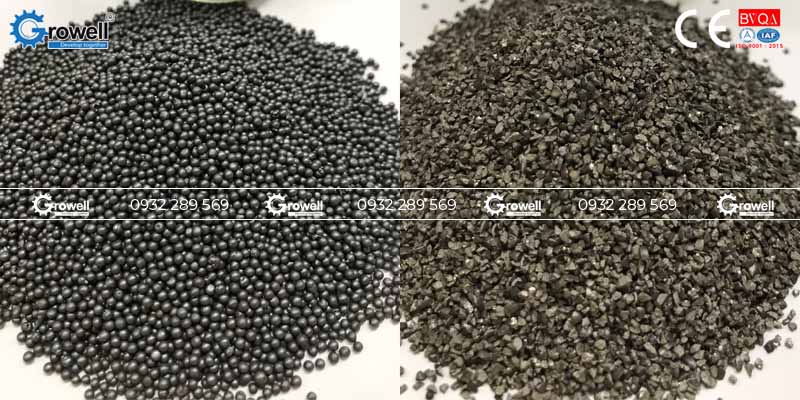
- Loại bi phun: Hạt bi thép cho bề mặt nhẵn, ít sắc cạnh, phù hợp khi cần làm sạch và tăng bền bề mặt. Hạt thép đa cạnh có cạnh sắc nên tạo biên dạng nhám sâu, góc cạnh, giúp sơn bám tốt hơn. Với gang đúc cần sơn phủ, nhiều đơn vị chọn bi hỗn hợp, vừa bóc sạch lớp oxit, vừa tạo độ nhám đủ cho màng sơn.
- Kích thước hạt bi thép: Hạt bi thép kích thước nhỏ cho nhám mịn và phủ kín bề mặt nhanh hơn, hạt kích thước lớn cho nhám sâu và bóc tách mạnh hơn. Nên chọn theo độ dày màng sơn và yêu cầu độ nhám của nhà sản xuất sơn.
- Thông số vận hành: Tốc độ đầu phun, lưu lượng bi và thời gian phun quyết định độ nhám cuối cùng. Phun quá lâu hoặc quá mạnh dễ làm biến dạng, bề mặt gang giòn có thể bị tổn hại. Phun chưa đủ thì còn sót vảy oxit.
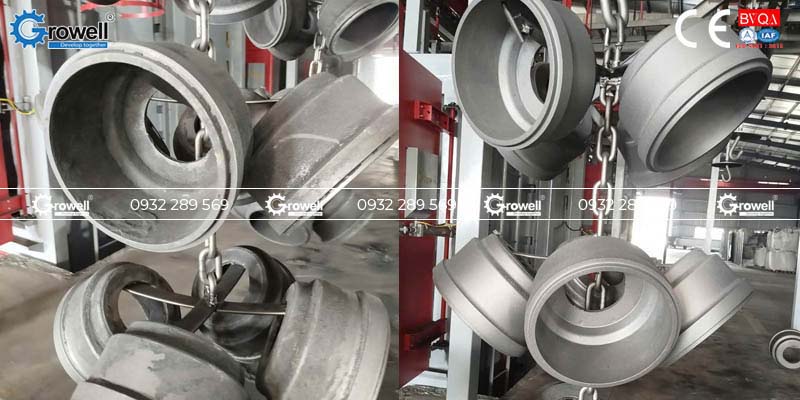
- Lưu ý với chi tiết đặc biệt: Chi tiết thành mỏng hoặc dễ cong vênh cần bi nhỏ hơn và thời gian phun ngắn hơn. Chi tiết có hốc sâu nên xoay hoặc đảo vị trí để bi tiếp cận được mọi mặt.
Quy trình phun bi gang đúc trước khi sơn
Để đảm bảo chất lượng bề mặt sau xử lý, doanh nghiệp cần xây dựng quy trình phun bi phù hợp với đặc điểm của từng loại sản phẩm gang đúc.
Bước 1: Kiểm tra sản phẩm trước khi phun
Phân loại chi tiết theo kích thước, hình dạng và tình trạng bề mặt. Kiểm tra các lỗi sau đúc, vị trí còn bám cát khuôn hoặc oxit để lựa chọn chế độ phun phù hợp.
Bước 2: Đưa sản phẩm vào máy phun bi
Sắp xếp sản phẩm đúng vị trí trên móc treo, thùng đảo hoặc bàn xoay hay băng tải. Đảm bảo các bề mặt cần xử lý có khả năng tiếp xúc với dòng hạt bi.
Bước 3: Tiến hành phun bi tạo nhám
Khởi động hệ thống và điều chỉnh tốc độ đầu phun bi, lưu lượng hạt bi, thời gian phun theo yêu cầu kỹ thuật. Các hạt bi thép va đập liên tục giúp loại bỏ tạp chất và tạo độ nhám cần thiết.
Bước 4: Thu hồi hạt bi và làm sạch sản phẩm
Sau khi kết thúc chu trình phun bi tạo nhám, tiến hành thu hồi hạt bi, loại bỏ bụi bẩn và các hạt mài còn sót lại trên bề mặt chi tiết gang.
Bước 5: Kiểm tra và chuyển sang công đoạn sơn
Đánh giá độ sạch, độ nhám và tình trạng bề mặt sau phun. Nếu đạt yêu cầu, sản phẩm được chuyển sang công đoạn sơn phủ theo quy trình đã thiết lập.
Lỗi thường gặp và cách kiểm soát chất lượng bề mặt
- Các lỗi phổ biến: Phun không đều, để sót vùng ở hốc và góc khuất khiến sơn bám kém ở những vị trí này. Độ nhám quá cao làm tốn sơn và dễ lộ đỉnh nhám, còn quá thấp thì sơn thiếu độ bám. Ngoài ra, bi lẫn tạp chất hoặc bị mòn mà không được bổ sung kịp thời sẽ làm giảm hiệu quả tạo nhám.
- Cách kiểm soát: Kiểm tra độ sạch bằng mắt hoặc so sánh với mẫu chuẩn, đo độ nhám bằng dụng cụ chuyên dụng. Định kỳ sàng lọc và bổ sung bi, kiểm tra độ mòn cánh văng và hệ thống thu hồi bụi. Ghi lại thông số mỗi mẻ phun để dễ truy vết khi có sự cố.
Đơn vị thi công sản xuất máy phun bi uy tín
Tạo nhám bề mặt gang đúc bằng máy phun bi là giải pháp hiệu quả giúp loại bỏ tạp chất, cải thiện độ sạch và tạo độ nhám phù hợp trước khi sơn phủ. Việc lựa chọn đúng loại hạt bi, thiết lập thông số phun hợp lý và kiểm soát chất lượng bề mặt sẽ góp phần tăng độ bám dính, hạn chế bong tróc và kéo dài tuổi thọ lớp sơn.
Growell Việt Nam là một trong những đơn vị hàng đầu chuyên cung cấp đa dạng các dòng máy phun bi phun cát làm sạch chất lượng cao, được nhiều doanh nghiệp tin tưởng lựa chọn.
- Hơn 10 năm khẳng định vị thế trong ngành thiết bị xử lý bề mặt
- Máy được sản xuất theo tiêu chuẩn ISO 9001:2015
- Bề mặt sản phẩm sau phun đạt chuẩn kỹ thuật
- Thiết bị và phụ kiện chính hãng, đảm bảo chất lượng và độ bền cao
- Đảm bảo đáp ứng mọi nhu cầu doanh nghiệp
- Lắp đặt – giao hàng trên toàn quốc
- Bảo hành – Bảo dưỡng định kỳ
- Kỹ thuật viên chuyên nghiệp, tư vấn tận tâm, hỗ trợ nhanh chóng
Liên hệ ngay với Growell để được tư vấn chi tiết
Công ty TNHH Growell Việt Nam
Địa chỉ: Lô đất CN1, KCN vừa và nhỏ Nguyên Khê, Xã Phúc Thịnh, Hà Nội
Hotline: 0932 289 569
Website: bitheplamsach.com
Bài viết tham khảo: Giá máy phun bi