

Tin tức
Kinh nghiệm lựa chọn phương pháp tạo nhám vật đúc phù hợp
Tạo nhám bề mặt là công đoạn quan trọng giúp vật đúc đạt độ sạch và độ bám cần thiết trước khi sơn, phủ hoặc gia công tiếp theo. Tuy nhiên, mỗi loại vật đúc lại có đặc điểm về vật liệu, kích thước và yêu cầu bề mặt khác nhau. Vì vậy, lựa chọn phương pháp tạo nhám vật đúc phù hợp sẽ giúp nâng cao chất lượng xử lý, tối ưu năng suất và tiết kiệm chi phí. Vậy đâu là phương pháp phù hợp với từng loại vật đúc? Hãy cùng tìm hiểu qua những kinh nghiệm dưới đây.
Vì sao cần tạo nhám bề mặt vật đúc?
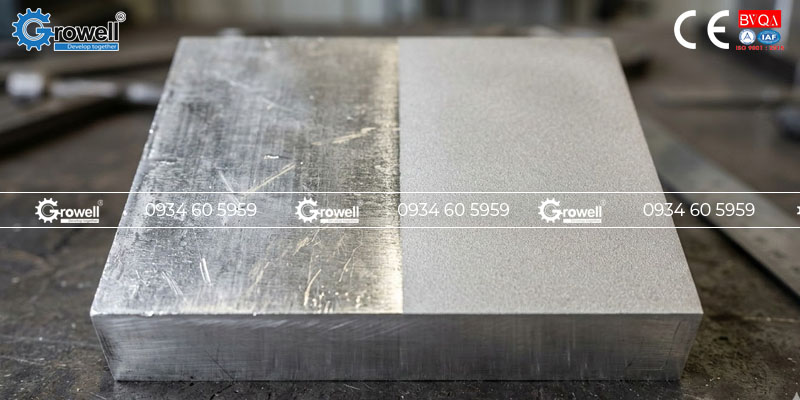
Sau quá trình đúc, bề mặt chi tiết thường có nhiều khuyết điểm như cát đúc, lớp oxit, rỉ sét hoặc các tạp chất bám dính. Nếu không được xử lý đúng cách, những yếu tố này có thể làm giảm chất lượng bề mặt và ảnh hướng đến các công đoạn tiếp theo như sơn, mạ hoặc phủ bảo vệ.
Tạo nhám giúp loại bỏ một phần tạo chất và hình thành cấu trúc bề mặt phù hợp, từ đó tăng diện tích tiếp xúc và cải thiện độ bám dính của lớp phủ. Đồng thời, quá trình này còn giúp bề mặt vật đúc đồng đều hơn, nâng cao tính thẩm mỹ và khả năng chống bong tróc của lớp sơn phủ.
Tuy nhiên, mức độ nhám cần được kiểm soát phù hợp. Bề mặt quá thô có thể làm tăng lượng vật liệu phủ cần sử dụng, trong khi bề mặt quá nhẵn lại không tạo được độ bám cần thiết.
Các phương pháp tạo nhám vật đúc phổ biến
Tùy thuộc vào vật liệu, kích thước, hình dạng, sản lượng và yêu cầu kỹ thuật, doanh nghiệp có thể lựa chọn nhiều phương pháp tạo nhám khác nhau. Mỗi phương pháp đều có nguyên lý hoạt động, khả năng xử lý và phạm vi ứng dụng riêng. Việc đánh giá đúng đặc điểm của vật đúc sẽ giúp lựa chọn giải pháp vừa đảm bảo chất lượng vừa tối ưu chi phí sản xuất.
Tạo nhám vật đúc bằng phun cát
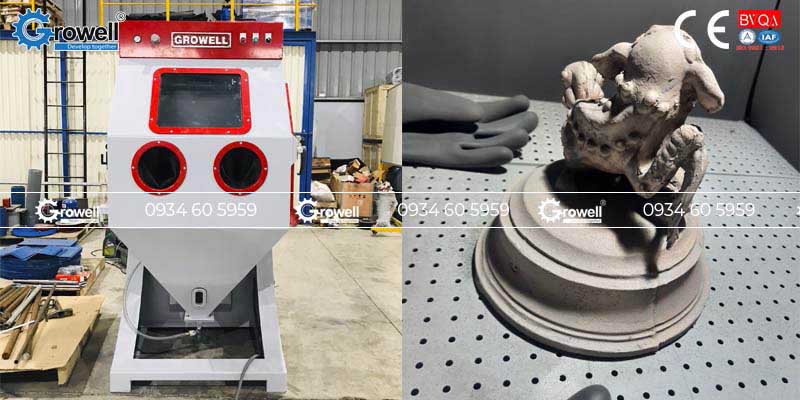
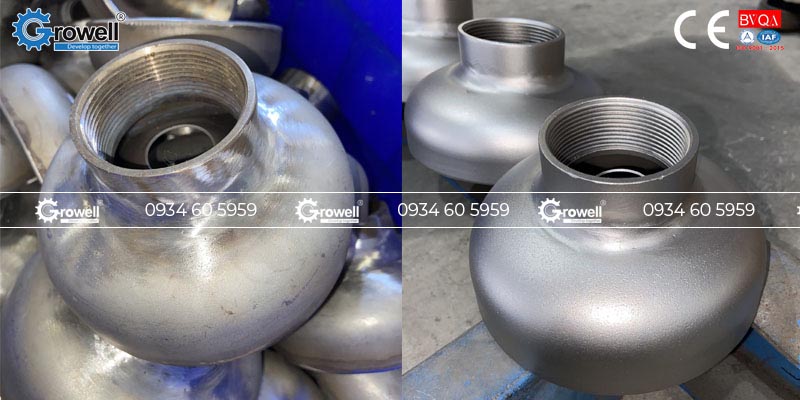
Phun cát là phương pháp sử dụng máy phun cát khí nén bắn hạt mài với tốc độ cao tác động lên bề mặt vật đúc. Lực va đập của hạt mài giúp loại bỏ cát đúc, lớp oxit, rỉ sét và các tạp chất, đồng thời tạo ra độ nhám cần thiết trên bề mặt.
Ưu điểm nổi bật của phun cát tạo nhám là khả năng xử lý linh hoạt, phù hợp với nhiều loại vật liệu và hình dạng chi tiết khác nhau. Phương pháp này đặc biệt hữu ích đối với vật đúc có nhiều góc cạnh, vị trí khó tiếp cận hoặc kích thước lớn.
Tùy yêu cầu xử lý, có thể điều chỉnh loại hạt mài, kích thước hạt, áp lực phun, khoảng cách phun và thời gian xử lý để kiểm soát mức độ nhám. Tuy nhiên, quá trình phun cát phát sinh bụi nên cần kết hợp hệ thống hút và lọc bụi phù hợp nhằm đảm bảo hiệu quả vận hành và môi trường làm việc.
Tạo nhám vật đúc bằng phun bi
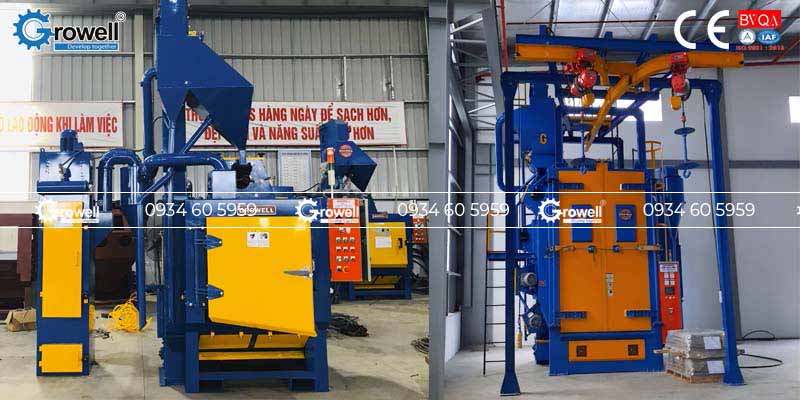
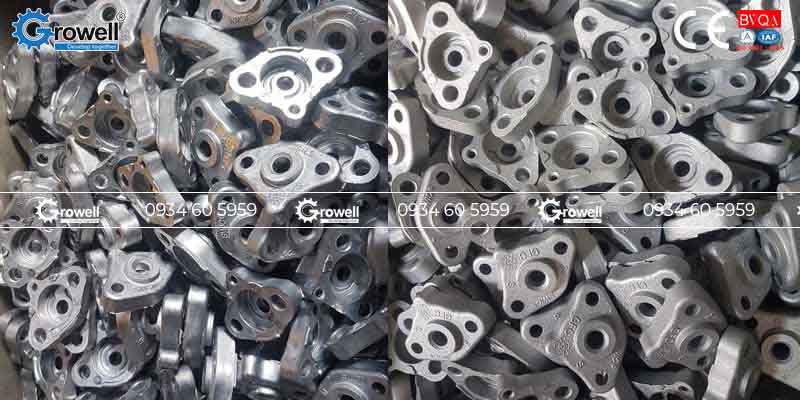
Phun bi sử dụng hạt bi thép tác động với tốc độ cao lên bề mặt vật đúc. Ngoài khả năng tạo nhám, phương pháp này còn được sử dụng để làm sạch cát đúc, loại bỏ oxit và tẩy rỉ trên nhiều loại chi tiết kim loại.
So với xử lý thủ công, phun bi có ưu thế về năng suất, tốc độ và độ đồng đều của bề mặt, đặc biệt khi sử dụng máy phun bi tự động. Tùy vào đặc điểm sản phẩm, doanh nghiệp có thể lựa chọn máy phun bi dạng treo, máy phun bi thùng đảo, máy phun bi bàn xoay hoặc hệ thống phun bi chuyên dụng.
Phương pháp này phù hợp với các dây chuyền cần xử lý số lượng lớn vật đúc trong thời gian ngắn. Tuy nhiên, cần lựa chọn kích thước và loại bi phù hợp với vật liệu để tránh tạo nhám quá mức hoặc làm ảnh hưởng đến bề mặt chi tiết.
Tạo nhám vật đúc bằng cơ học
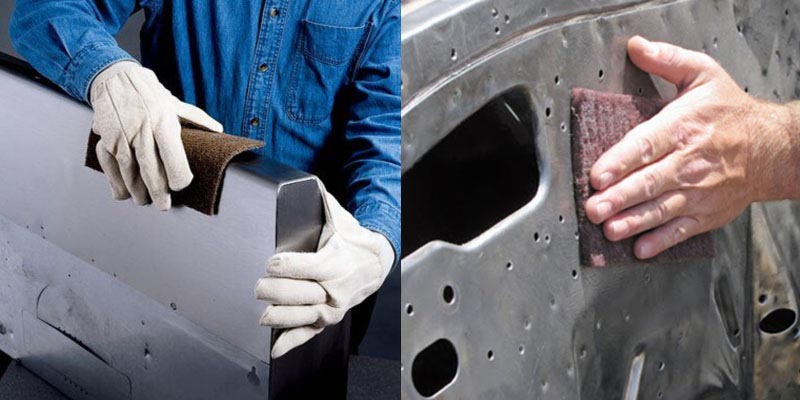
Tạo nhám cơ học là phương pháp sử dụng dụng cụ hoặc thiết bị cơ khí như máy mài, giấy nhám, bàn chải kim loại hoặc dụng cụ chà nhám để tác động trực tiếp lên bề mặt vật đúc.
Ưu điểm của phương pháp này là đơn giản, dễ thực hiện và không yêu cầu hệ thống thiết bị phức tạp. Đây có thể là lựa chọn phù hợp đối với những chi tiết nhỏ, sản lượng thấp hoặc các vị trí cần xử lý cục bộ.
Tuy nhiên, phương pháp cơ học thường có năng suất thấp và độ đồng đều phụ thuộc nhiều vào thiết bị cũng như kỹ thuật của người vận hành. Vì vậy, đối với dây chuyền sản xuất công nghiệp có sản lượng lớn, phun cát hoặc phun bi thường mang lại hiệu quả cao hơn.
Kinh nghiệm lựa chọn phương pháp tạo nhám phù hợp
- Căn cứ vào vật liệu vật đúc: Gang, thép, nhôm và các hợp kim có độ cứng, độ giòn khác nhau. Vật liệu mềm hoặc dễ bị ảnh hưởng bởi lực va đập cần sử dụng phương pháp phù hợp để tránh làm biến dạng bề mặt.
- Xem xét kích thước và hình dạng: Với vật đúc lớn, nhiều góc cạnh hoặc có các vị trí khó tiếp cận, phun cát thường mang lại sự linh hoạt cao. Trong khi đó, các chi tiết nhỏ, có hình dạng tương đối đồng đều có thể phù hợp với máy phun bi tự động.
- Xác định yêu cầu độ nhám: Cần xác định trước độ nhám và mức độ sạch mong muốn sau xử lý. Từ đó lựa chọn hạt mài phun cát, áp lực hoặc tốc độ phun và thời gian xử lý phù hợp. Không nên xử lý quá mạnh vì có thể tạo độ nhám vượt yêu cầu hoặc ảnh hưởng đến kích thước chi tiết.
- Cân nhắc sản lượng và năng suất: Với sản xuất đơn chiếc hoặc số lượng nhỏ, phương pháp cơ học có thể đáp ứng nhu cầu. Nếu cần xử lý số lượng lớn, nên ưu tiên máy phun cát hoặc máy phun bi tự động để rút ngắn thời gian, giảm nhân công và đảm bảo độ đồng đều giữa các sản phẩm.
- Tính đến chi phí vận hành: Ngoài giá thiết bị, cần đánh giá lượng hạt mài tiêu hao, điện năng, nhân công, bảo trì và chi phí xử lý bụi. Một hệ thống có mức đầu tư ban đầu cao hơn nhưng năng suất tốt và tiết kiệm chi phí vận hành có thể là lựa chọn hiệu quả hơn về lâu dài.
Những sai lầm cần tránh khi tạo nhám vật đúc
- Chọn hạt mài không phù hợp với vật liệu: Mỗi loại vật đúc có độ cứng và đặc tính bề mặt khác nhau. Sử dụng hạt mài quá cứng hoặc kích thước không phù hợp có thể gây nhám quá mức, ảnh hưởng đến chất lượng và kích thước chi tiết.
- Sử dụng áp lực phun quá cao: Áp lực lớn không đồng nghĩa với hiệu quả xử lý cao. Nếu vượt quá mức cần thiết, bề mặt vật đúc có thể bị biến dạng, tạo nhám không đồng đều hoặc ảnh hưởng đến các vị trí có yêu cầu kỹ thuật cao.
- Không kiểm soát thời gian xử lý: Phun trong thời gian quá ngắn có thể khiến bề mặt chưa đạt độ sạch và độ nhám mong muốn. Ngược lại, xử lý quá lâu gây lãng phí hạt mài, năng lượng và làm tăng nguy cơ ảnh hưởng đến bề mặt chi tiết.
- Chỉ quan tâm đến độ nhám mà bỏ qua độ sạch bề mặt: Độ nhám và độ sạch cần được kiểm soát đồng thời. Bề mặt dù đạt độ nhám yêu cầu nhưng còn cát đúc, oxit, rỉ sét hoặc tạp chất vẫn có thể làm giảm khả năng bám dính của lớp sơn và lớp phủ.
- Không có hệ thống thu hồi và xử lý bụi phù hợp: Quá trình phun cát, phun bi có thể phát sinh bụi và hạt mài. Thiếu hệ thống thu hồi, hút lọc bụi phù hợp không chỉ làm giảm hiệu quả vận hành mà còn ảnh hưởng đến môi trường làm việc và tuổi thọ thiết bị.
Địa chỉ mua máy phun bi phun cát uy tín trên toàn quốc
Lựa chọn đúng phương pháp tạo nhám vật đúc giúp bề mặt đạt yêu cầu, tăng độ bám của lớp phủ và nâng cao hiệu quả sản xuất. Doanh nghiệp nên căn cứ vào vật liệu, hình dạng, kích thước, yêu cầu độ nhám và sản lượng để lựa chọn phương pháp phù hợp, đồng thời thử nghiệm thực tế trước khi triển khai quy mô lớn.
Growell Việt Nam là một trong những đơn vị hàng đầu chuyên cung cấp đa dạng các dòng máy phun bi phun cát làm sạch chất lượng cao, được nhiều doanh nghiệp tin tưởng lựa chọn.
- Hơn 10 năm không ngừng đổi mới và phát triển giải pháp xử lý bề mặt
- Máy được sản xuất theo tiêu chuẩn ISO 9001:2015
- Linh kiện, phụ kiện chính hãng, đảm bảo hiệu suất và tuổi thọ thiết bị
- Đảm bảo đáp ứng mọi nhu cầu doanh nghiệp
- Lắp đặt – chuyển giao công nghệ trên toàn quốc
- Bảo hành – Bảo dưỡng định kỳ
- Đội ngũ chuyên gia kỹ thuật giàu kinh nghiệm, tư vấn hiệu quả
Liên hệ ngay với Growell để được tư vấn chi tiết
Công ty TNHH Growell Việt Nam
Địa chỉ: Lô đất CN1, KCN vừa và nhỏ Nguyên Khê, Xã Phúc Thịnh, Hà Nội
Hotline: 0934 605 959
Website: bitheplamsach.com